产品中心
- 锥形搪玻璃反应釜
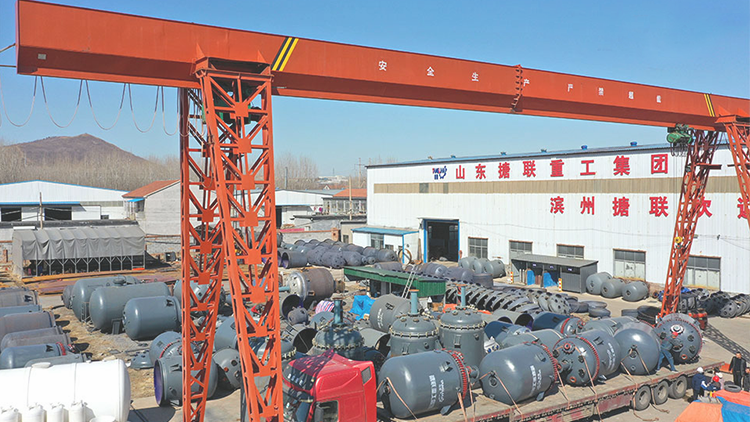
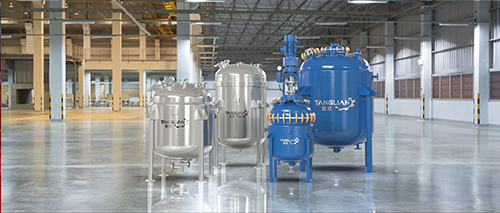
- 山东搪联化工机械有限公司专业生产搪玻璃、不锈钢、碳钢、喷涂四氟、衬料、pp等工艺的反应釜、换热器、搅拌器、储罐、列管冷凝器、塔节、薄膜蒸发器、真空回转干燥机、高压实验釜、整套化工自动化装置以及各类非标设备。
锥形搪玻璃反应釜
中心锥底 × 排料彻底 —— 含固与易沉降物料的理想釜型
釜体下部采用中心锥形下锥体,物料沿锥面自然向中心汇集,出料彻底、釜内几乎不留残料。对含固、易沉降、要求完全排净的工艺尤为友好,粒子悬浮效果与搅拌效果同步提升。
什么是锥形搪玻璃反应釜
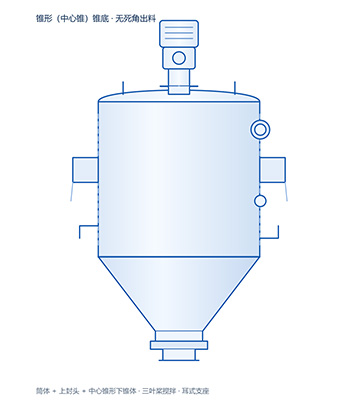
锥形搪玻璃反应釜是在钢制釜体上搪烧高二氧化硅玻璃釉层的耐腐蚀反应设备。它最显著的特征是釜体下部采用中心锥形下锥体,区别于常见的椭圆底与碟形底。
锥面的意义在于导流与排净:物料沿锥面自然滑向中心,出料路径短、流速快,釜底不积料、不留死角;配合搅拌流场,固体颗粒与悬浮物也不易在底部沉降。
"锥底不是造型上的选择,而是给物料留一条走得干净的路。"
筒体、上封头、下锥体与夹套整体焊接成型,内表面搪烧玻璃层;锥体外侧可按需配置夹套,让锥部同样具备传热能力,釜内温度分布更均匀。
锥底的三大设计逻辑
六大优势,回应排净与悬浮需求
把釜底做成锥形,换来的是更彻底的出料、更稳定的悬浮,以及更省心的日常清洗。
出料彻底 · 无残留死角
物料沿锥面汇集至中心出料口,排料路径短、残料少,批次之间的交叉污染风险显著降低。
粒子悬浮好 · 不积料
锥面配合搅拌流场,固体颗粒更难在釜底沉积,悬浮效果与混合均匀度同步提升。
锥体传热 · 温度均匀
锥体外侧可按需配置夹套,补齐釜底传热面,避免锥部成为温度场的"冷区"。
排料顺畅 · 出料口径大
锥底中心可配置较大口径的出料口与搪玻璃放料阀,黏稠或含固物料放料更顺畅不堵塞。
支座灵活 · 安装适应好
可按容积与楼层布置选用耳式支座或支腿,适配不同的平台开孔与安装高度要求。
耐蚀纯净 · 整体搪烧
筒体、封头与锥体内表面整体搪玻璃,耐强腐蚀、无金属离子析出,符合洁净生产要求。
读懂它的每一个部件
传动装置 + 上封头 + 筒体 + 夹套 + 中心锥形下锥体 + 出料口,构成完整的锥底釜体。
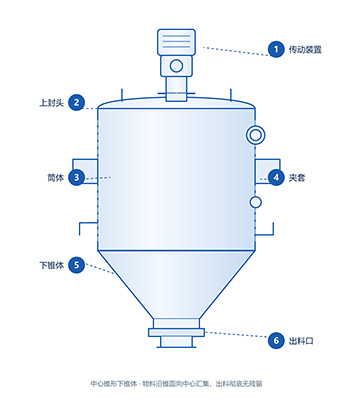
传动装置
电机与减速机组成的驱动单元,通过机架与轴封座安装在上封头上,为搅拌提供稳定扭矩。
上封头
容器上部封头,按容积与压力等级选型;上部分布进料、回流、测温测压等接管。
筒体
釜体主体段,碳钢基体外表面焊接耳式支座等附件,内表面整体搪烧玻璃层并与介质接触。
夹套
筒体外侧的传热夹套,通蒸汽或冷却介质实现加热与冷却,接管位置可按工艺方向布置。
中心锥形下锥体
釜体下部的锥形段,锥角按物料安息角与排料要求确定,是"无死角排料"的关键结构。
出料口与法兰
位于锥底中心的出料口,配搪玻璃放料阀或底阀,口径可按放料速度与物料流动性加粗。
锥底之难,五道匠心
锥体段的成型与搪烧,比筒体更考验工艺 —— 每一道工序都在为"不留残料"这件事铺路。
锥体成型
下锥体按设计锥角下料、卷制与拼焊,与筒体、封头组对,焊缝圆滑过渡、不留台阶。
表面处理
喷砂除锈、清洁去油,锥面与筒体、封头接缝处重点处理,为釉料密着创造理想基面。
多次喷釉
高二氧化硅釉料分次喷涂,筒体、封头与锥体内表面连续覆盖,锥部转角无漏喷。
高温烧成
约 900℃ 高温多次烧结,釉层与金属基体化学密着,锥体与筒体形成一体复合结构。
检测出厂
焊缝无损检测,釉层高频电火花逐面查针孔,锥角与出料口复核后试压合格出厂。
技术参数,一览无余
容积、锥角、出料口径与搅拌型式均可按釜型与工艺要求选型定制。
| 公称容积 (L) | 公称直径 (mm) | 锥底出料口径 | 电机功率参考 (kW) | 推荐搅拌型式 |
|---|---|---|---|---|
| 50 | 300 | DN50 | 0.55 ~ 0.75 | 桨式 |
| 100 | 400 | DN50 | 0.75 ~ 1.1 | 桨式 / 板式 |
| 300 | 600 | DN65 | 1.1 ~ 2.2 | 桨式 / 板式 |
| 500 | 700 | DN80 | 2.2 ~ 3.0 | 板式 / 桨式 |
| 1000 | 900 | DN100 | 3.0 ~ 4.0 | 板式 / 叶轮式 |
| 2000 | 1200 | DN125 | 4.0 ~ 5.5 | 叶轮式 / 板式 |
| 3000 | 1400 | DN150 | 5.5 ~ 7.5 | 叶轮式 / 涡轮式 |
| 5000 | 1600 | DN150 | 7.5 ~ 11 | 叶轮式 / 涡轮式 |
| 8000 | 1800 | DN200 | 11 ~ 15 | 叶轮式 / 锚式 |
| 10000 | 2000 | DN200 | 15 ~ 18.5 | 锚式 / 框式 |
注:公称容积与公称直径按 GB/T 7996 系列选取;上表为常见配套参考值,实际锥角、出料口径与功率需结合物料特性与工艺条件确定,具体以技术方案与图纸为准。
| 关键参数 | 参考基准 | 说明 |
|---|---|---|
| 容器型式 | 开式(K型)/ 闭式(F型) | 按容积大小与检修方式选择,大容积多采用闭式并设人孔 |
| 公称容积 | 开式 50 ~ 8000 L;闭式 2500 ~ 40000 L | 容积与公称直径按 GB/T 7996 规定的系列选取 |
| 下锥体 | 中心锥形下锥体 | 锥角按物料安息角与排料要求确定,保证物料自然滑落 |
| 出料口 | 锥底中心出料 | 配搪玻璃放料阀,口径可按放料速度与物料流动性加粗 |
| 设计压力 | 容器内 ≤ 1.0 MPa | 常规按 0.25 / 0.6 MPa 等压力等级制造,可按需提高 |
| 夹套配置 | 筒体夹套 / 筒体 + 锥体夹套 | 锥体可按需增加夹套,补齐釜底传热面避免温度冷区 |
| 搪玻璃层 | 0.9 ~ 2.0 mm | 筒体、封头与锥体内表面整体搪烧,防腐连续一致 |
| 工作温度 | −20 ~ 200 ℃ | 骤变温差 ≤120℃,避免急冷急热损伤釉层 |
| 支座型式 | 耳式支座 / 支腿 | 按容积与楼层平台布置选配,适配不同安装高度 |
| 搅拌器 | 桨式 / 板式 / 叶轮式 / 涡轮式 / 锚式 / 框式 | 按物料粘度与搅拌目标选配,可与釜型成套匹配 |
选型配套,不将就
锥角差几度,物料能不能滑下来就完全不同 —— 选型阶段算清楚,运行才省心。
定制
锥角与出料口径定制
按物料安息角确定锥角,按放料速度确定出料口径,兼顾排料顺畅与釜内有效容积。
闭式
开式(K型)/ 闭式(F型)选择
小容积与需频繁开盖投料的场合多用开式;大容积或带压操作选用闭式并设人孔。
夹套
锥体夹套配置
结晶、降温等对釜底传热敏感的工艺,可加配锥体夹套,提升釜底换热能力。
选配
搅拌器按粘度选配
中低粘度用桨式、板式或叶轮式;高粘度或需贴壁刮扫的工况用锚式、框式,配套轴系一并选型。
形式
耳式支座 / 支腿
按容积与楼层平台的开孔条件选择,附加强垫板,保证重载下的局部受力可靠。
配套
釜体与搅拌单元整套供货
釜体、搅拌器、轴系、机械密封、减速机与机架整套匹配供货,现场直接安装调试。
它擅长的,是"必须排干净"的那些工艺
含固、易沉降、易结块、要求批间无残留 —— 锥底在这些场合格外有价值。
结晶与重结晶
晶体沿锥面汇集排出,减少釜底积晶与堵料
聚合与缩聚反应
高粘度阶段仍能顺利出料,釜底不挂料
染料与颜料
含固色浆反应后出料彻底,批间色差更可控
医药中间体
无死角结构便于清洗验证,符合洁净生产要求
含固物料反应
固体颗粒保持悬浮,减少沉底与局部过反应
要求完全排净的工序
换产品、换配方时排料干净,交叉污染风险低
标准之上,质量可溯
开式按 GB/T 25027、闭式按 GB/T 25026 系列标准设计制造;公称容积与公称直径符合 GB/T 7996,封头符合 JB/T 4746,轴密封按 HG/T 2057 系列选配。
筒体、封头与锥体的焊缝按规程进行无损检测,釜体整体试压;搪玻璃层高频电火花逐面查针孔,锥角与出料口尺寸复核,逐台留档。
合格证、材料质保书、检测与试压记录齐全,追溯无忧。
提供釉层检查、锥体焊缝与出料口密封检查建议,以及易损件更换时机指导,保持长期稳定运行。
全生命周期服务承诺
让物料,走得干干净净
提交您的物料特性、容积需求与工艺条件,我们将在 24 小时内为您出具锥形反应釜选型方案与初步报价。
* 页面参数为行业通用参考,实际产品以技术协议与图纸为准 · 支持非标定制


Copyright © 山东搪联化工机械有限公司 All Rights Reserved 备案号:鲁ICP备2026038820号-1