产品中心
- 搪玻璃锚式搅拌器
- 山东搪联化工机械有限公司专业生产搪玻璃、不锈钢、碳钢、喷涂四氟、衬料、pp等工艺的反应釜、换热器、搅拌器、储罐、列管冷凝器、塔节、薄膜蒸发器、真空回转干燥机、高压实验釜、整套化工自动化装置以及各类非标设备。
锚式搅拌器
贴壁刮扫 × 低转速高扭矩 —— 为高粘度物料而生的搅拌方案
U 形锚式桨臂沿釜壁贴近旋转,贴着釜底与内壁刮扫。它转得不快,却推得动最稠的物料,也能把挂壁的料刮下来——高粘度体系的搅拌与传热难题,交给它。
什么是锚式搅拌器
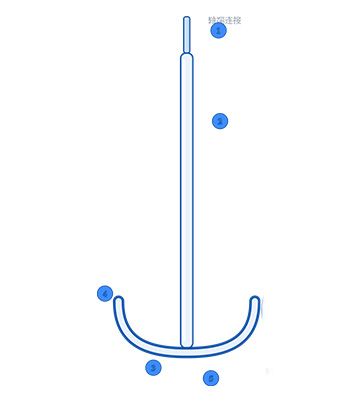
锚式搅拌器采用锚形桨叶:桨臂呈 U 形(锚形)贴合釜底与下部釜壁轮廓,旋转时对物料形成整体推动与壁面刮扫,作用范围覆盖全釜,不像小直径叶轮只搅动局部。
它专为高粘度物料设计:转速低、扭矩大、剪切温和,适合膏状、粘稠、易挂壁的物料;选配刮壁板后,可减少挂料结垢、避免局部过热,并显著强化夹套侧的壁面传热。
"越稠的物料,越需要贴着壁走。锚式,就是那只不肯放过任何角落的手。"
桨臂与搅拌轴整体搪烧(选配刮板同步搪烧),搪玻璃层与釜体内衬同材质、同厚度,防腐一致、无金属离子析出;轴端法兰/键连接,与减速机输出轴精确配合,装拆维护方便。
锚式的三大设计逻辑
五大优势,回应高粘度搅拌难题
每一项设计都指向同一个目标:再稠的物料,也能推得动、刮得净、传热快。
高粘度 · 推得动
大直径桨臂配低转速大扭矩,膏状、粘稠物料整体被带动,不再"只转轴不动料"。
贴壁刮扫 · 少挂料
桨臂外缘贴近釜壁与釜底轮廓,旋转中持续刮扫壁面,减少挂料结垢与局部过热,出料更彻底。
强化传热 · 控温准
刮扫使物料不断更新釜壁面,高粘度体系下的夹套换热效率明显提升,避免壁面结垢阻热。
低转速 · 温和运行
转速低、剪切小,物料不打旋、不飞溅、少夹气,对剪切敏感体系同样友好。
耐蚀纯净 · 与釜同材质
桨臂与轴整体搪玻璃包覆(选配刮板同步处理),与釜内衬同材质同厚度,耐强腐蚀、无金属离子析出。
强度可靠 · 检测出厂
大扭矩工况下轴系按弯矩与扭矩计算选材,桨臂连接牢固;搪玻璃层逐面电火花检测出厂。
读懂它的每一个部件
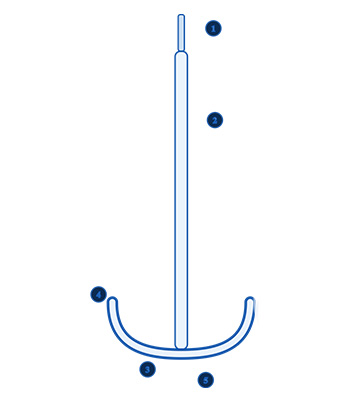
轴端连接 + 搅拌轴 + 锚形桨臂(U 形贴壁桨),构成完整的贴壁型搅拌部件。
轴端连接
轴端法兰 / 键连接结构,与减速机输出轴精确配合,大扭矩传递可靠、装拆方便。
搅拌轴(搪玻璃包覆)
碳钢轴体按大扭矩工况计算选材,外表面搪玻璃包覆,与介质接触部分同样耐腐蚀。
锚形桨臂
桨臂呈 U 形(锚形)成型,两端上翘、底部弧线贴合釜底,外缘贴近釜壁,推动高粘度物料整体流动。
桨臂上翘端
桨臂两端向上翘起,形成贴合釜壁的刮扫段,旋转中刮过壁面,减少挂料与结垢。
底部连接臂
桨臂底部呈圆弧并与轴下端连接,贴合釜底形状,减少沉底残留与搅拌死区。
一件桨叶,五道匠心
搪玻璃层不是"涂"上去的,而是"烧"出来的 —— 每一道工序都在为长期稳定运转铺路。
桨叶成型
锚形桨臂按设计直径成型,与搅拌轴组焊,焊缝经检验确认牢固致密。
表面处理
喷砂除锈、清洁去油,为釉料密着创造理想基面,粗糙度精确受控。
多次喷釉
高二氧化硅釉料分次喷涂,桨臂与轴整体覆盖,厚度均匀一致。
高温烧成
约 900℃ 高温多次烧结,釉层与金属基体化学密着,形成一体复合结构。
检测出厂
搪玻璃层高频电火花逐面检测针孔,桨叶直径与贴壁间隙复核,合格后方可出厂。
技术参数,一览无余
桨叶直径与贴壁间隙可按配套反应釜的内径与物料特性定制,刮壁配置可选。
| 桨叶直径 | 适配釜容积 (L) | 桨臂数 | 建议转速 (rpm) | 电机功率参考 (kW) | 刮壁板 |
|---|---|---|---|---|---|
| DN300 | 50 ~ 100 | 2 | 30 ~ 60 | 0.75 ~ 1.5 | 可选 |
| DN500 | 200 ~ 500 | 2 | 25 ~ 50 | 2.2 ~ 3.0 | 可选 |
| DN700 | 500 ~ 1000 | 2 | 20 ~ 40 | 3.0 ~ 5.5 | 推荐 |
| DN900 | 1000 ~ 2000 | 2 | 15 ~ 35 | 5.5 ~ 7.5 | 推荐 |
| DN1200 | 2000 ~ 3000 | 2 | 12 ~ 30 | 7.5 ~ 11 | 推荐 |
| DN1400 | 3000 ~ 5000 | 2 | 10 ~ 25 | 11 ~ 15 | 推荐 |
| DN1600 | 5000 ~ 10000 | 2 | 10 ~ 20 | 15 ~ 18.5 | 推荐 |
| DN2000 ~ DN2400 | 10000 ~ 20000 | 2 | 10 ~ 18 | 18.5 ~ 22 | 推荐 |
注:锚式桨叶直径通常取釜体内径的 0.9 ~ 0.98 倍,并按物料粘度与传热要求确定贴壁间隙;上表为常见配套参考值,具体以技术方案与图纸为准。
| 关键参数 | 参考基准 | 说明 |
|---|---|---|
| 桨叶型式 | 锚形双臂 | U 形桨臂贴合釜底与釜壁轮廓,适合高粘度物料整体推动与贴壁刮扫 |
| 桨叶直径 | 釜内径的 0.9 ~ 0.98 倍 | 直径越大越贴近釜壁,刮扫与传热效果越好 |
| 贴壁间隙 | 按物料与装备精度确定 | 间隙过小易磨损、过大易挂料,需与刮壁板配合规划 |
| 搪玻璃层 | 0.9 ~ 2.0 mm | 桨臂与轴整体搪烧,与釜内衬防腐等级一致 |
| 工作温度 | −20 ~ 200 ℃ | 骤变温差 ≤120℃,避免急冷急热损伤釉层 |
| 配套部件 | 搅拌轴 / 联轴器 / 减速机 / 底轴承 | 大扭矩工况建议整套配套供货,确保轴系匹配可靠 |
选型配套,不将就
锚式的效果取决于贴壁精度与刮壁配置,间隙和材质算得准,运行才省心。
配置
刮壁板 / 全刮壁方案
易挂壁物料可选配刮板或全刮壁方案,兼顾刮扫效果与桨叶磨损的平衡。
间隙
桨叶直径与贴壁间隙定制
按釜体内径与物料特性确定桨叶直径和间隙,兼顾刮扫效果与运转安全。
搅拌
锚式 + 轴流 / 涡轮组合式
下层锚式刮壁、上层轴流或涡轮循环,兼顾贴壁传热与整体混合效率。
支撑
悬臂式 / 底轴承支撑
大直径桨叶与大扭矩工况建议配底轴承支撑,减小轴端摆动、延长轴封寿命。
加强
搪玻璃层
高磨损、高腐蚀或含固物料工况的加强选项,显著延长桨叶与刮板使用寿命。
配套
搅拌单元整套供货
桨叶、搅拌轴、联轴器、减速机与机架整套匹配供货,现场直接安装调试。
它守护的,是最难搅动的那一锅
物料越稠、越容易挂壁、越怕局部过热,锚式的价值就越明显。
高粘度物料混合
膏状、粘稠物料整体推动混合,不"堵转"、不"空转"
聚合与缩聚
粘度随反应上升的体系,全程有效推动、防止局部过热
结晶与易挂壁体系
桨臂贴壁刮扫,减少釜壁结垢与挂料,出料更彻底
高粘度传热强化
壁面物料不断更新,夹套换热效率提升,控温更精准
膏状与浆料制备
涂料、胶体、浆料类高稠体系调配与均质
标准之上,质量可溯
依据配套反应釜的内径、物料粘度与传热要求设计桨叶直径、贴壁间隙与轴系,确保运行匹配。
焊缝检验、搪玻璃层高频电火花逐面检测针孔,桨叶直径与贴壁间隙复核,逐件留档。
合格证、材料质保书与检测记录齐全,追溯无忧。
提供桨叶与刮壁板磨损检查建议、贴壁间隙复核与更换时机指导,保持长期稳定运转。
全生命周期服务承诺
越是稠的物料,越需要贴着壁走
提交您的釜体内径、物料粘度与挂壁情况,我们将在 24 小时内为您出具搅拌选型方案与初步报价。
* 页面参数为行业通用参考,实际产品以技术协议与图纸为准 · 支持非标定制


Copyright © 山东搪联化工机械有限公司 All Rights Reserved 备案号:鲁ICP备2026038820号-1