产品中心
- 立式闭式不锈钢储罐
- 山东搪联化工机械有限公司专业生产搪玻璃、不锈钢、碳钢、喷涂四氟、衬料、pp等工艺的反应釜、换热器、搅拌器、储罐、列管冷凝器、塔节、薄膜蒸发器、真空回转干燥机、高压实验釜、整套化工自动化装置以及各类非标设备。
什么是立式闭式不锈钢储罐
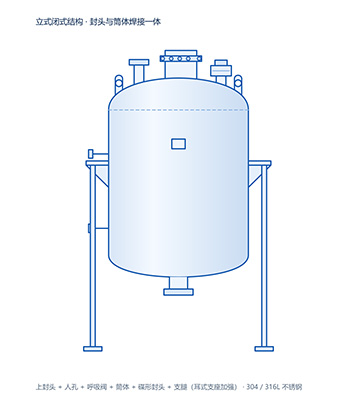
立式闭式不锈钢储罐的上下封头与筒体焊接成一体,整台罐体没有用于开盖的主法兰接口。相比开式结构,它少了法兰与密封垫这一道环节,泄漏点更少、密封性能更好,也更容易满足带微压、需隔绝空气的贮存工况。
由于无法开盖,检修与清洗必须从人孔进行,人孔口径按容积配置 DN450 / DN500 / DN600。顶部设呼吸阀维持罐内微压平衡——进料时排气、出料时补气,同时阻止外界空气与水分进入;对易氧化、易吸潮的物料,还可加装氮封系统,通入氮气维持微正压。
"闭式罐把泄漏点减到最少,代价是把所有检修动作都交给了那个人孔。"
罐体采用 304 / 316L 不锈钢制造,上下封头为椭圆或碟形封头;底部出料口居中布置,物料可自流排净。内表面可按要求抛光,制药食品级可达 Ra≤0.4μm;与物料接触的材料符合 GB 4806.9 系列食品接触用金属材料及制品标准要求。
闭式结构的三大设计逻辑
六大优势,回应密闭贮存需求
密封做得越彻底,能放心存放的物料就越多。
焊接一体 · 泄漏点更少
上下封头与筒体直接焊接,取消大法兰与大密封垫,可泄漏的接口大幅减少。
呼吸阀平衡 · 不憋压不吸瘪
进料排气、出料补气,罐内压力始终接近平衡,既不会憋压也不会被抽成负压。
可配氮封 · 隔绝氧气与水分
通入氮气维持罐内微正压,把氧气与水分挡在外面,适合易氧化、易吸潮的物料。
密封性好 · 挥发损失低
罐体密闭,溶剂挥发损失与气味外逸都更少,车间环境与物料收率同步改善。
内壁可抛光 · 卫生级洁净
内表面可做亚光、镜面或电解抛光,制药食品级可达 Ra≤0.4μm,人孔内缘同步圆滑处理。
支腿带耳式支座 · 承重更可靠
支腿与罐体之间加设耳式支座并带三角加强筋,承载更稳、连接处受力更合理。
读懂它的每一个部件
下列编号与图中标注一一对应:上封头 / 顶部接管 / 侧壁接管 / 罐体 / 支腿 / 吊耳 / 人孔 / 出料口。
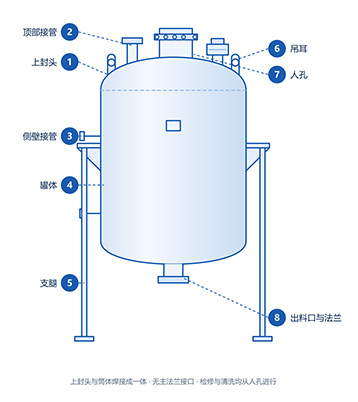
上封头(与筒体焊接一体)
椭圆封头形式,与筒体直接环缝焊接、不可拆卸;这是闭式结构最本质的特征。
顶部接管与呼吸阀
封头上的两路接管:一路为进料接管,另一路装呼吸阀,维持罐内微压平衡并隔绝外界空气。
侧壁接管
设在筒体侧面的接管口,可用于液位计、温度计或取样,按工艺需要分配。
罐体(内壁抛光)
304 / 316L 不锈钢筒体,纵环焊缝打磨齐平;内表面按工艺做亚光、镜面或电解抛光。
支腿(耳式支座加强)
支腿与罐体之间以耳式支座过渡并加设三角加强筋,底部带底板便于与基础固定。
吊耳
焊接在封头上部的带孔吊耳板,供整罐吊装与就位使用,省去临时捆扎的麻烦与风险。
人孔
布置在上封头的圆形人孔,按容积配 DN450 / DN500 / DN600;配回转盖,是闭式罐唯一的检修与清洗通道。
出料口与法兰
位于罐体底部封头中心,配标准法兰以便连接放料阀;口径可按放料速度与物料流动性加粗。
封头焊上去,就没有回头路
闭式罐的封头一旦焊死便不可拆开,所以环焊缝的质量、内壁的抛光、人孔的尺寸,都必须在封口之前想清楚。
下料成型
不锈钢板材下料、筒体卷制,上下封头冲压成型;人孔口径与接管位置在此时确定。
焊接成型
筒体纵环焊缝、上下封头与筒体的封口环焊缝、人孔座与各接管按规程焊接,修磨圆滑过渡。
抛光处理
内表面做亚光、镜面或电解抛光,焊缝打磨齐平;人孔内缘与罐底转角均需圆滑无死角。
检测试压
封口环焊缝作为重点部位按规程无损检测,罐体做盛水或气密试验并保压观察,逐台留档。
钝化与附件装配
酸洗钝化形成致密钝化膜;人孔盖与呼吸阀装配到位、开合与动作检查合格后交付出厂文件。
技术参数,一览无余
容积、人孔规格、材质、罐底形式与内表面处理均可按贮存工艺与安装条件定制。
| 公称容积 (L) | 罐体内径 (mm) | 罐体高度参考 (mm) | 推荐人孔 |
|---|---|---|---|
| 100 | 500 | 550 | DN450 |
| 300 | 700 | 800 | DN450 |
| 500 | 800 | 1000 | DN450 |
| 1000 | 1000 | 1300 | DN450 |
| 2000 | 1200 | 1800 | DN500 |
| 3000 | 1400 | 2000 | DN500 |
| 5000 | 1600 | 2500 | DN500 |
| 10000 | 2000 | 3200 | DN600 |
| 20000 | 2400 | 4500 | DN600 |
| 50000 | 3200 | 6300 | DN600 |
注:人孔口径按容积分档,5000L 以上常规配 DN600,不建议选用小于 DN450 的人孔(人员进出困难,属检修隐患);上表为常见配套参考值,罐体高度仅指筒体段(不含上下封头与支腿),实际尺寸需结合安装场地与设计要求确定。
| 关键参数 | 参考基准 | 说明 |
|---|---|---|
| 结构形式 | 立式闭式(上下封头与筒体焊接成一体) | 无主法兰接口,可泄漏的接口更少,密封性能更好 |
| 人孔规格 | DN450 / DN500 / DN600(圆形) | 按容积分档配置,按 HG/T 21514 系列标准选用 |
| 呼吸阀 | 顶部配置(按需选型) | 进料排气、出料补气,维持罐内微压平衡并阻止外界空气进入 |
| 氮封系统 | 可选配置 | 通入氮气维持微正压,隔绝氧气与水分,适合易氧化、易吸潮物料 |
| 常用容积 | 100 ~ 50000 L | 更大容积可按需设计定制 |
| 常用材质 | 304 / 316L 不锈钢 | 板材按 GB/T 24511 选用,可按介质腐蚀性选择其他牌号 |
| 内表面处理 | 亚光 / 镜面 / 电解抛光 | 制药食品级可达 Ra≤0.4μm,人孔内缘与罐底转角圆滑无死角 |
| 食品接触符合性 | 符合 GB 4806.9 系列标准要求 | 食品接触用金属材料及制品,可提供材质证明与检测文件 |
| 设计压力 | 常压 / 微压(按工艺确定) | 按 NB/T 47003 设计制造;压力等级提高时按 GB/T 150 执行 |
| 工作温度 | −20 ~ 200 ℃ | 按材质与密封件耐温确定,可另行协商更高温度工况 |
| 支承形式 | 支腿(耳式支座加强)/ 耳式支座 / 裙座 | 支腿底部带底板便于与基础固定,支座处加三角加强筋 |
按物料定制,不将就
同样是一台闭式罐,有没有氮封、人孔开多大、内壁抛到几级,用起来差别很大。
系统
氮封系统配置
通入氮气维持罐内微正压,隔绝氧气与水分;可按工艺要求配置氮封阀与压力监测,实现自动补压。
附件
呼吸阀与配套附件
呼吸阀按介质特性选型;贮存易燃易挥发介质时,可按需加装阻火器与静电接地端子。
支承
罐底形式与支承方式
碟形封头出料排净更彻底;支承可选支腿(耳式支座加强)、耳式支座或裙座,按容积与安装高度确定。
处理
内表面处理等级
一般工况选亚光;食品与制药按洁净要求选镜面或电解抛光,可达 Ra≤0.4μm。
计
液位计形式选择
侧装液位计直观经济;磁翻板适合远距离观察;需要信号远传或自动控制可选投入式液位计。
夹套
保温层与夹套
需要维持料温时可选配保温层;需要加热或冷却贮存时,可加装夹套通蒸汽、导热油或冷却水。
它接手的,是不能敞开存放的物料
怕挥发、怕氧化、怕吸潮、怕混入杂质——这些物料需要的是一台够密封的罐子。
有机溶剂贮存
密闭贮存降低挥发损失,车间气味更可控
易氧化物料
配合氮封隔绝氧气,延缓氧化与变色
易吸潮物料
与外界湿空气隔绝,避免结块与变质
食品油脂与配料
卫生级内壁配合密闭贮存,保障品质
制药中间体
密闭罐体减少外界污染,便于清洁验证
精细化工原料
需隔绝空气或要求低气味的原料贮存
标准之上,质量可溯
常压与微压工况按 NB/T 47003《钢制焊接常压容器》设计制造,压力等级提高时按 GB/T 150《压力容器》执行;不锈钢板材符合 GB/T 24511,封头符合 GB/T 25198,人孔按 HG/T 21514 系列标准选用。
上下封头的封口环焊缝作为重点部位按规程无损检测,罐体做盛水或气密试验并保压观察;人孔密封面与呼吸阀动作逐台复核,逐台留档。
材质证明、合格证、检测与试压记录齐全;食品与制药工况可一并提供材质及检测文件,追溯无忧。
提供内壁与焊缝检查、人孔密封垫更换、呼吸阀校验与清洗建议,保持长期安全使用。
全生命周期服务承诺
把空气挡在外面,把物料留在里面
提交您的贮存量、介质特性、是否需氮封与安装场地条件,我们将在 24 小时内为您出具选型方案与初步报价。
* 页面参数为行业通用参考,实际产品以技术协议与图纸为准 · 支持非标定制


Copyright © 山东搪联化工机械有限公司 All Rights Reserved 备案号:鲁ICP备2026038820号-1