


产品中心
- 不锈钢叶轮式搅拌器
- 山东搪联化工机械有限公司专业生产搪玻璃、不锈钢、碳钢、喷涂四氟、衬料、pp等工艺的反应釜、换热器、搅拌器、储罐、列管冷凝器、塔节、薄膜蒸发器、真空回转干燥机、高压实验釜、整套化工自动化装置以及各类非标设备。
不锈钢叶轮式搅拌器
三叶后弯 × 大流量低剪切 —— 中低粘度物料的高效循环
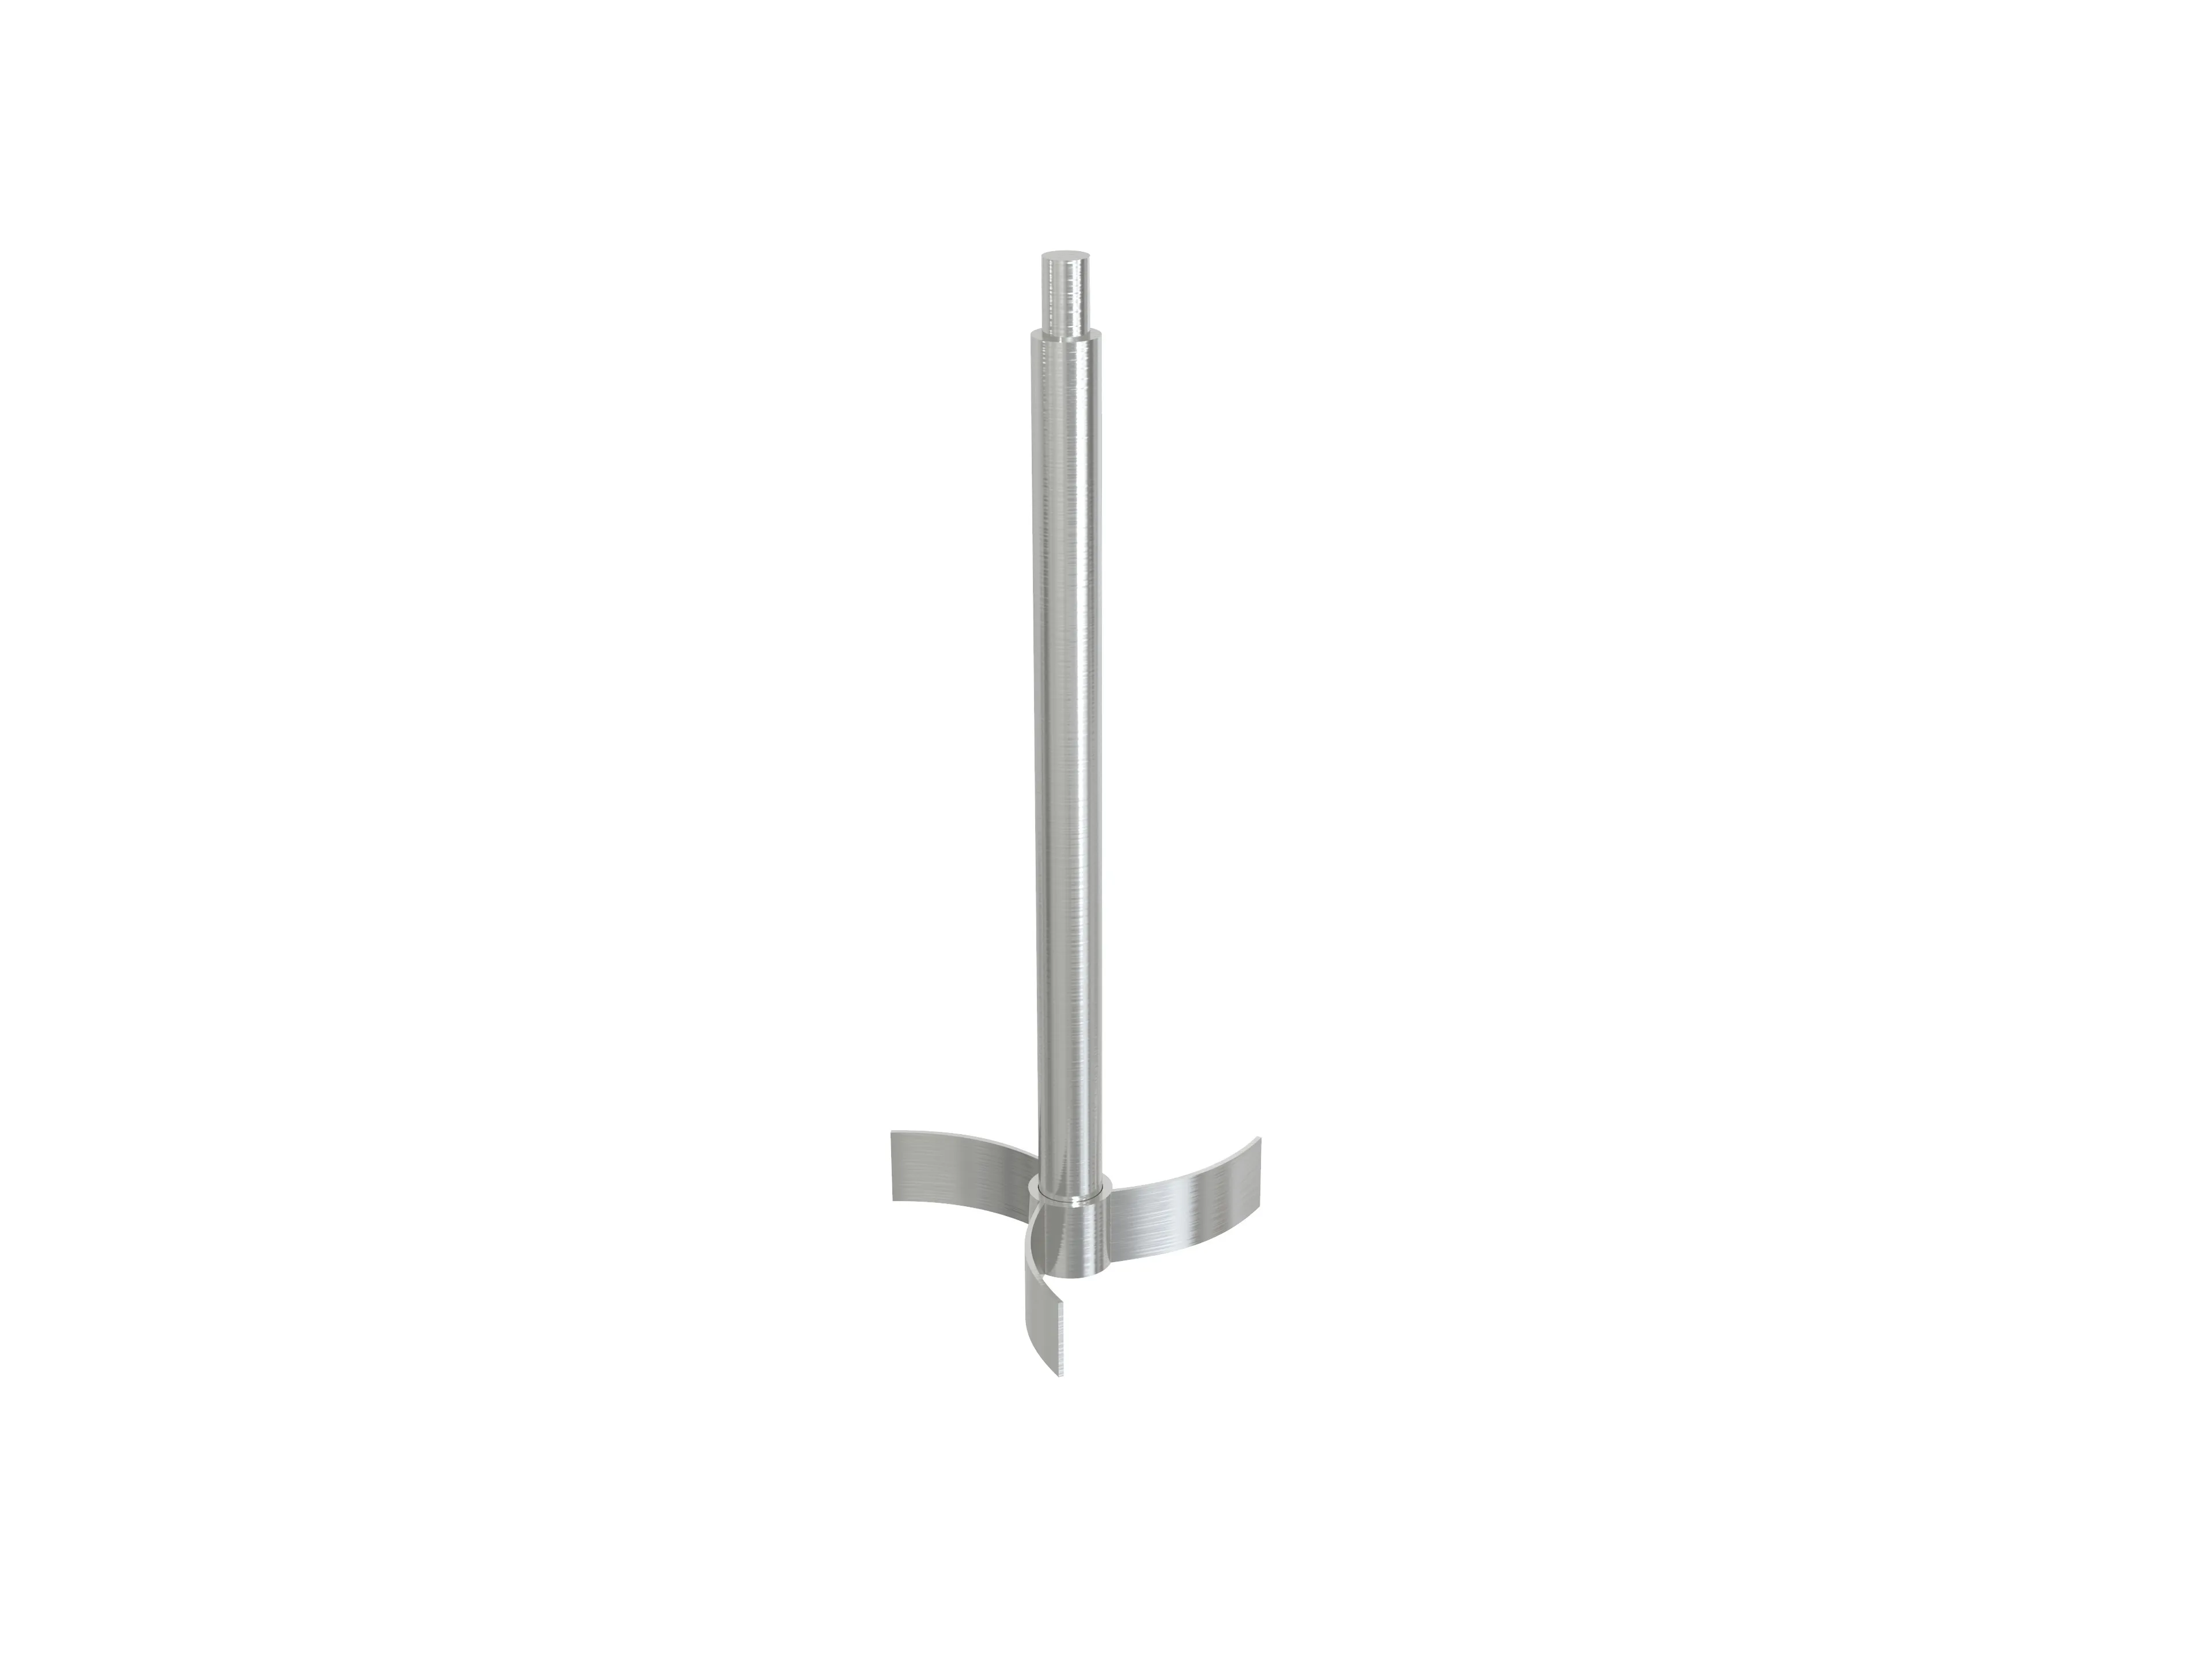
三片叶轮叶片沿轮毂 120° 均布,叶型后弯、外缘带折角。转动时以低剪切、大流量的方式推动整罐物料循环——同样的混合效果,功耗更低、循环更快。整体不锈钢制造,叶片与轮毂焊接后磨平抛光,内表面可达 Ra≤0.4μm。
什么是不锈钢叶轮式搅拌器
叶轮式搅拌器的核心是三片后弯形平板叶片:叶片沿小圆柱轮毂 120° 均布,叶型向后弯曲、外缘带折角,旋转时把物料向轴向与径向复合推出,形成整体循环。叶型参数可对应 HG/T 3796.7《三叶后弯式搅拌器》(即常说的三叶后掠式)。
它在中低粘度区间里兼顾了"流量"与"功耗":叶轮直径比推进式大、转速比推进式低,剪切比涡轮式温和;同样的混合效果下电流更省、循环更均匀。适合溶解、均质、悬浮、传热强化这类以"整体循环"为目标的工序。
"好的叶轮不是转得最猛的,是让整釜物料都跟着同一股流走。"
不锈钢版本的差别在整体材质与表面处理:叶片与轮毂焊成一体,焊道打磨平整后抛光,表面不留藏料死角;叶轮与轴同为不锈钢,不存在异种金属接触的电偶腐蚀。304 适用于一般中性与弱腐蚀介质,316L 因含钼,对氯离子与有机酸的耐受更好——若介质氯离子含量很高,建议在下单前与我们确认介质成分,另行评估牌号。
叶轮式的三大设计逻辑
六大优势,回应混合效率要求
用更少的功率,换来更均匀的一釜物料。
大流量 · 循环快
后弯叶型产生强循环流,推动量大、循环周期短,全釜浓度与温度趋于一致。
剪切温和 · 不破坏物料
剪切强度低于涡轮式,适合剪切敏感、易破碎或易拉丝的物料体系。
高效节能 · 缩短周期
水力效率高的叶型设计,同等混合效果下功耗更低,混合与溶解时间缩短。
悬浮均匀 · 不沉降
循环流把固体颗粒托起并保持悬浮,减少釜底堆积与分层,出料更稳定。
整体焊接 · 可补焊修复
叶片与轮毂焊成一体、材质整体一致,局部磨损或磕碰可焊接修复并重新抛光,不必整件更换。
表面抛光 · 洁净可达
焊道磨平后抛光,卫生级表面粗糙度可达 Ra≤0.4μm,接触食品的金属材料可满足 GB 4806.9 要求。
读懂它的每一个部件
轴端 + 搅拌轴 + 轮毂 + 三片后弯叶片,焊接成型后磨平抛光,构成一副完整的低剪切叶轮。
下列编号与实拍图对应:
轴端(阶梯轴头)
轴端加工成阶梯轴头,与联轴器或减速机输出轴对接,同轴度好、传动平稳。
搅拌轴(不锈钢圆钢)
按扭矩与悬臂长度计算选材,表面抛光;轴径系列可参照 HG/T 3796.2《搅拌轴轴径系列》。
叶轮轮毂(小圆柱)
轴下端的小圆柱轮毂,三片叶片由此伸出并与之焊接,可靠传递扭矩。
后弯形平板叶片
三片平板叶片沿圆周 120° 均布,叶型向后弯曲,转动时把物料沿轴向与径向复合推出。
叶片外缘折角
叶片外缘带折角,引导流向、减少叶尖涡流损失,是这副叶型"低剪切大流量"的关键细节。
叶片与轮毂焊缝
叶片根部与轮毂的过渡圆滑、无锐角;焊后打磨平整并抛光,叶面不留藏料与清洗死角。
俯视 · 三叶 120° 均布
俯视可见三片叶片 120° 均布,运转径向受力均匀、振动小;与釜内挡板配合可进一步改善流场。
一副叶轮,六道工序
不锈钢件的表面质量不是"喷"出来的,是焊完再一点点磨出来的 —— 焊道处理得越干净,越不容易藏料。
叶片成型
后弯叶片按叶型下料、折弯成型,外缘折角与三片叶的曲率保持一致。
轮毂组焊
三叶按 120° 定位工装与轮毂焊接,根部过渡处按工况满焊,焊缝逐条检验。
焊缝磨平
焊道打磨平整、过渡圆滑,去除飞溅与焊接氧化色,叶面不留凸起与死角。
表面处理
机械抛光或镜面抛光;卫生级需求可选电解抛光,粗糙度可达 Ra≤0.4μm。
动平衡校验
叶轮焊后做平衡校验,按 HG/T 3796 系列对搅拌器平衡试验的相关要求执行,控制运转振动。
检测出厂
叶型、120° 分度、叶轮直径与连接部位复核,材质证明与检测记录留档,合格后方可出厂。
技术参数,一览无余
叶轮直径、叶片数与安装高度均可按配套反应釜的容积与工艺特性定制。
| 叶轮直径 | 适配釜容积 (L) | 常用材质 | 建议转速 (rpm) | 电机功率参考 (kW) | 支撑方式 |
|---|---|---|---|---|---|
| DN200 | 50 ~ 200 | 304 / 316L | 80 ~ 150 | 0.55 ~ 1.1 | 悬臂式 |
| DN300 | 200 ~ 500 | 304 / 316L | 70 ~ 140 | 1.1 ~ 2.2 | 悬臂式 |
| DN400 | 500 ~ 1000 | 304 / 316L | 60 ~ 130 | 2.2 ~ 3.0 | 悬臂式 |
| DN500 | 1000 ~ 2000 | 304 / 316L | 50 ~ 120 | 3.0 ~ 5.5 | 悬臂式 |
| DN600 | 2000 ~ 3000 | 304 / 316L | 45 ~ 110 | 5.5 ~ 7.5 | 悬臂 / 底支撑 |
| DN800 | 3000 ~ 5000 | 304 / 316L | 40 ~ 100 | 7.5 ~ 11 | 悬臂 / 底支撑 |
| DN1000 | 5000 ~ 10000 | 304 / 316L | 35 ~ 90 | 11 ~ 15 | 底支撑优先 |
| DN1200 | 10000 ~ 20000 | 304 / 316L | 30 ~ 80 | 15 ~ 18.5 | 底支撑优先 |
注:叶轮直径一般取釜体内径的 0.3 ~ 0.5 倍;上表为常见配套参考值,实际叶轮直径、转速与功率需结合物料粘度、固含量与传热要求计算确定,具体以技术方案与图纸为准。
| 关键参数 | 参考基准 | 说明 |
|---|---|---|
| 叶轮型式 | 三叶后弯式(120° 均布) | 低剪切大流量,适合中低粘度物料循环混合;叶型参数对应 HG/T 3796.7《三叶后弯式搅拌器》 |
| 叶轮直径 | 釜内径的 0.3 ~ 0.5 倍 | 直径越大推动范围越广,功率消耗与轴系负荷相应增加 |
| 叶片数 | 3 叶(常用) | 三叶兼顾推力、制造一致性与运转平稳;可按工艺定制 |
| 安装高度 | 按釜型计算 | 离釜底一定距离安装,避免沉底与死区,形成整体循环 |
| 叶片与轮毂连接 | 整体焊接 / 分体式(可选) | 闭式容器经人孔装入时,叶片与轮毂可做分体设计,单件尺寸小于人孔内径 |
| 材质 | 304 / 316L 不锈钢 | 叶轮与轴同材质;含氯离子介质建议 316L 并另行评估牌号 |
| 搅拌轴 | 不锈钢圆钢 | 轴径系列可参照 HG/T 3796.2《搅拌轴轴径系列》,避免异种金属接触产生电偶腐蚀 |
| 表面处理 | 机械抛光 / 镜面抛光 / 电解抛光 | 卫生级表面粗糙度可达 Ra≤0.4μm |
| 焊缝处理 | 焊道磨平抛光 | 去除焊接氧化色与飞溅,消除藏料点与清洗死角 |
| 平衡试验 | 焊后做平衡校验 | 按 HG/T 3796 系列对搅拌器平衡试验的相关要求执行,控制运转振动 |
| 适用物料与限制 | 中低粘度物料 | 高粘度、膏状或易挂壁物料建议改用锚式、框式或组合式桨型 |
选型配套,不将就
叶轮不是孤立部件,只有与釜型、轴系、驱动匹配得当,才能发挥最佳混合效果。
选择
叶轮型式与参数定制
依物料粘度、固含量与混合目标,确定叶型、直径与安装高度,水力参数一次匹配到位。
结构
分体式叶轮(闭式釜专用)
配套闭式容器时,叶片与轮毂可做分体或剖分设计,单件尺寸小于人孔内径,经人孔装入后在釜内组装固定。
支撑
悬臂式 / 底轴承支撑
长轴或重载工况可选底轴承支撑,减小轴端摆动与振动,延长轴封寿命。
搅拌
叶轮 + 锚 / 框组合式
高固含或易挂壁物料,可采用上层叶轮循环、下层锚框刮壁的组合方案。
方式
键 / 夹壳联轴器连接
按减速机输出轴规格定制连接结构,拆装方便、同轴度好、传动平稳。
配套
搅拌单元整套供货
叶轮、搅拌轴、联轴器、减速机与机架整套匹配供货,现场直接安装调试。
选型提示:叶轮式属大流量低剪切桨型,优势在于循环与均质,不适合高粘度、膏状或易挂壁的物料。这类工况建议改用锚式、框式桨型,或采用"上层叶轮 + 下层锚框"的组合式——把物料粘度先讲清楚,再定桨型。
它守护的,是每一次均匀混合
凡是要把两种以上的物料,在最短时间内混成一种状态的地方,都有它的用武之地。
溶解与稀释
固体溶解、料液稀释与调配,循环快、溶解时间短
混合与均质
多组分物料快速混合均匀,浓度与温度分布一致
悬浮与分散
固体颗粒悬浮不沉降,低剪切不破坏颗粒形态
传热强化
循环冲刷釜壁提升换热效率,升温降温更快更均匀
结晶过程搅拌
低剪切循环,晶粒均匀生长,不易破碎团聚
制药与食品洁净体系
抛光无死角、可清洁验证,接触材料可满足食品级要求
标准之上,质量可溯
搅拌设备的设计、制造、检验与验收依据 HG/T 20569《机械搅拌设备》;搅拌器型式与基本参数依据 HG/T 3796.1《搅拌器型式及基本参数》;叶轮型式对应 HG/T 3796.7《三叶后弯式搅拌器》;搅拌轴轴径系列参照 HG/T 3796.2《搅拌轴轴径系列》;配套钢制机械搅拌容器参照 HG/T 2268《钢制机械搅拌容器技术条件》。
叶轮焊缝检验与焊后平衡校验,叶型、120° 分度与连接部位尺寸复核,表面粗糙度与抛光质量检查,逐件留档。
不锈钢材料质保书、焊接与检测记录、抛光粗糙度记录、产品合格证随件同步交付,追溯无忧。
提供叶轮与轴系定期检查建议、动平衡复核与更换时机指导、抛光面维护建议,并提示避免与碳钢件直接接触以防电偶腐蚀。
全生命周期服务承诺
用更少的功率,混得更均匀
提交您的釜容积、物料粘度与工艺目标,我们将在 24 小时内为您出具不锈钢叶轮式搅拌器选型方案(含叶型、直径与安装高度建议)与初步报价。
* 页面参数为行业通用参考,实际产品以技术协议与图纸为准 · 支持非标定制


Copyright © 山东搪联化工机械有限公司 All Rights Reserved 备案号:鲁ICP备2026038820号-1