


产品中心
- 不锈钢框式搅拌器
- 山东搪联化工机械有限公司专业生产搪玻璃、不锈钢、碳钢、喷涂四氟、衬料、pp等工艺的反应釜、换热器、搅拌器、储罐、列管冷凝器、塔节、薄膜蒸发器、真空回转干燥机、高压实验釜、整套化工自动化装置以及各类非标设备。
不锈钢框式搅拌器
分件组装 × 贴壁刮扫 —— 大直径高粘度釜体的可拆式框架
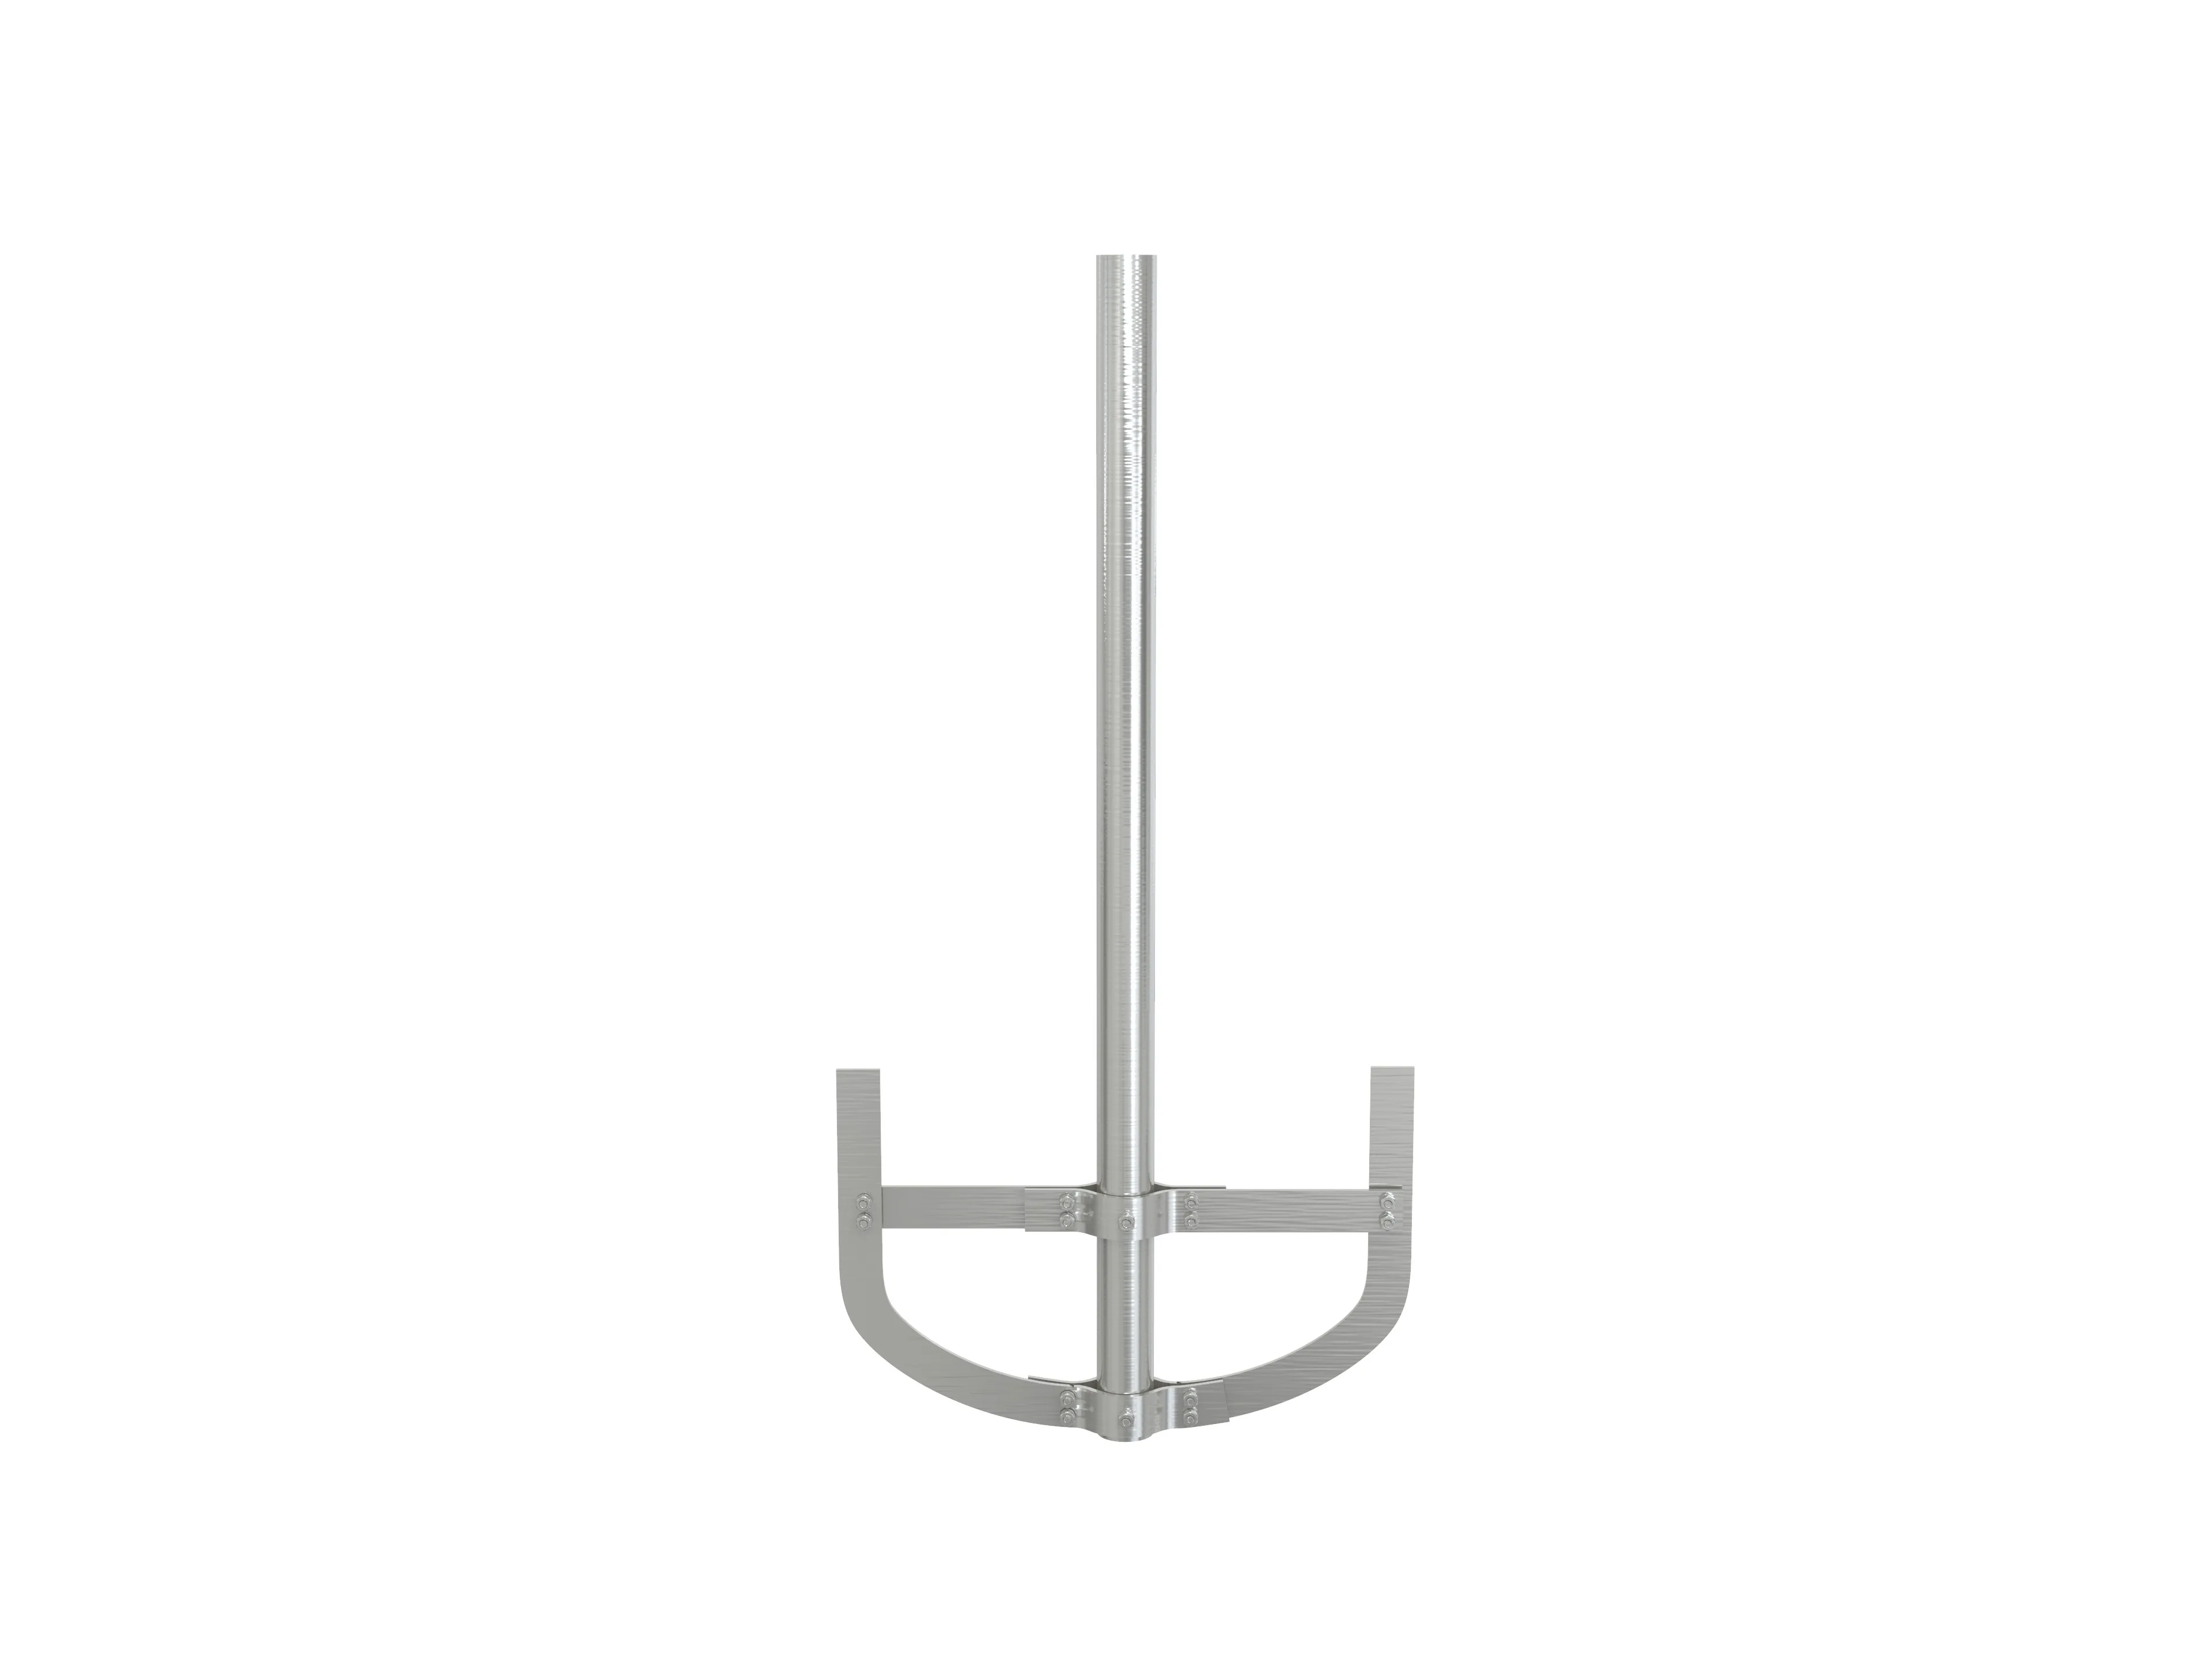
左右两根垂直平板桨臂、一道水平横梁、一条底部 U 形弧形板,用螺栓连接围成一个整体框架,桨臂外缘沿釜壁成形。它把高粘度物料整体推动、贴壁刮扫;又因为可拆,运输、经人孔装入、单件更换都变得简单。
什么是不锈钢框式搅拌器
框式搅拌器用三件板件围成一个框:左右两根垂直桨臂贴着釜壁向下延伸,一道水平横梁从中间把两臂撑住并与搅拌轴相连,底部再用一条 U 形弧形板把两臂下端连成整体、贴合釜底形状。旋转时,整个框架对高粘度物料形成大面积推动与贴壁刮扫,而不是只搅动局部。产品分类与主要参数可参照 HG/T 3796.12《锚框式搅拌器》。
这一款的关键差别在连接方式:桨臂、横梁与底部弧形板是分件制造的,再用螺栓连接紧固成整体框架,而不是整副焊死。这个选择在工程上带来三件事——大直径框架可以分件运输,不必为超限尺寸发愁;闭式容器可以把单件从人孔送入、在釜内组装;任何一件磨损或变形,都能单独拆下更换,不用整副报废。
"框架做得再大,也得进得去、拆得开、换得起。"
不锈钢版本的差别在整体材质与表面处理:各分件焊道打磨平整后抛光,表面不留藏料死角;桨臂、横梁与轴同为不锈钢,避免异种金属接触带来的电偶腐蚀。304 适用于一般中性与弱腐蚀介质,316L 因含钼,对氯离子与有机酸的耐受更好——若介质氯离子含量很高,建议在下单前与我们确认介质成分,另行评估牌号。
框式的三大设计逻辑
六大优势,回应大直径高粘度工况
框架撑得住、物料动得开、坏了好更换——三件事缺一件,大釜都不好用。
覆盖大 · 搅得开
桨叶直径可达釜内径的 0.9~0.95 倍,框架覆盖釜体中下部,稠物料整体被带动。
可拆装 · 好进好出
分件出厂、螺栓组装,大直径框架可拆开运输;闭式釜可分件经人孔送入再在釜内装配。
横梁加固 · 刚性好
水平横梁把左右桨臂与轴连成整体,抗扭抗弯能力提升,大直径框架长期运转不偏摆。
贴壁刮扫 · 传热更好
桨臂外缘沿釜壁成形、间隙小,壁面持续被刮扫,减少挂料结垢与局部过热糊壁。
单件可换 · 维护省
桨臂、横梁、弧形板任一件损坏可单独拆换;也可补焊修复后重新抛光,不必整副报废。
表面抛光 · 洁净可达
各分件焊道磨平后抛光,卫生级表面粗糙度可达 Ra≤0.4μm,接触食品的金属材料可满足 GB 4806.9 要求。
读懂它的每一个部件
搅拌轴 + 左右桨臂 + 水平横梁 + 底部 U 形弧形板,经螺栓连接围成一个可拆式框架。
下列编号与实拍图对应:
搅拌轴(不锈钢圆钢)
按大扭矩工况计算选材,轴径系列可参照 HG/T 3796.2《搅拌轴轴径系列》,与框架同材质避免电偶腐蚀。
桨臂(左右垂直平板)
两侧垂直平板桨臂沿釜体轮廓成形,外缘贴壁,负责高粘度物料的大面积推动与壁面刮扫。
水平横梁(横向平板)
横梁从中间把左右桨臂撑住并与搅拌轴相连,是整副框架保持刚性的关键件;大直径工况可增设一层。
底部弧形板(U 形弯板)
将两臂下端连成整体并贴合釜底形状,底部沉料被带动、减少死区,同时提高框架整体刚度。
螺栓连接件(可拆节点)
桨臂、横梁与弧形板之间以螺栓紧固件连接,形成可拆节点;便于分件运输、釜内组装与单件更换。
桨臂上端(平口)
桨臂上端为平口收头、边缘倒圆并抛光;如需防止壁面挂料,可在此处加装刮壁板。
框架包络(贴壁轮廓)
框架外缘按釜壁轮廓成形、双臂对称布置,运转受力平衡;与釜壁的间隙按釜径与工艺确定。
一副框架,六道工序
先分件焊好、磨净、抛亮,再组装成框 —— 螺栓连接省下的是运输与检修的麻烦,焊接与抛光的功夫一点没省。
板件下料
桨臂、横梁、底部弧形板按图下料;弧形板冷弯成形,弧度与釜底匹配。
分件焊接
各板件与连接角撑焊接,做成独立分件;焊缝按大扭矩工况检验。
焊缝磨平
焊道打磨平整,去除飞溅与焊接氧化色,板件正反面不留凸起与死角。
表面处理
机械抛光或镜面抛光;卫生级需求可选电解抛光,粗糙度可达 Ra≤0.4μm。
组装与平衡校验
分件用螺栓组装成框架、按图纸定位逐点紧固,做平衡校验;按 HG/T 3796 系列对搅拌器平衡试验的相关要求执行。
检测出厂
框架直径、对称度、贴壁间隙与连接紧固状态复核,材质证明与检测记录留档,合格后方可出厂。
技术参数,一览无余
桨叶直径、框架高度与横梁层数均可按配套反应釜的内径与物料特性定制。
| 桨叶直径 | 适配釜容积 (L) | 常用材质 | 建议转速 (rpm) | 电机功率参考 (kW) | 刮壁板 |
|---|---|---|---|---|---|
| DN500 | 200 ~ 500 | 304 / 316L | 25 ~ 50 | 2.2 ~ 3.0 | 可选 |
| DN700 | 500 ~ 1000 | 304 / 316L | 20 ~ 40 | 3.0 ~ 5.5 | 可选 |
| DN900 | 1000 ~ 2000 | 304 / 316L | 15 ~ 35 | 5.5 ~ 7.5 | 可选 |
| DN1200 | 2000 ~ 3000 | 304 / 316L | 12 ~ 30 | 7.5 ~ 11 | 可选 |
| DN1400 | 3000 ~ 5000 | 304 / 316L | 10 ~ 25 | 11 ~ 15 | 可选 |
| DN1600 | 5000 ~ 10000 | 304 / 316L | 10 ~ 20 | 15 ~ 18.5 | 可选 / 加强 |
| DN2000 | 10000 ~ 15000 | 304 / 316L | 10 ~ 18 | 18.5 ~ 22 | 加强配置 |
| DN2400 | 15000 ~ 20000 | 304 / 316L | 10 ~ 18 | 22 ~ 30 | 加强配置 |
注:框式桨叶直径通常取釜体内径的 0.9 ~ 0.95 倍,框架高度与横梁层数按物料粘度与釜体高径比确定;上表为常见配套参考值,具体以技术方案与图纸为准。
| 关键参数 | 参考基准 | 说明 |
|---|---|---|
| 桨叶型式 | 框式(双臂 + 横梁 + 底部弧形板) | 框架覆盖釜体中下部;产品分类与主要参数可参照 HG/T 3796.12《锚框式搅拌器》 |
| 桨叶直径 | 釜内径的 0.9 ~ 0.95 倍 | 直径越大越贴近釜壁,刮扫与传热效果越好,同时对轴系刚性要求更高 |
| 框架高度 | 釜高的 40 ~ 70% | 液位越高、粘度越大,框架可相应加高 |
| 结构形式 | 可拆式 · 分件螺栓组装 | 分件运输、经人孔装入、单件更换;不可拆结构可按需定制 |
| 横梁配置 | 单层(常用)/ 多层可定制 | 大直径、大扭矩工况建议加强横梁或增设中层横梁 |
| 连接方式 | 螺栓紧固件连接 | 节点可拆;装入后需按扭矩要求逐点紧固并定期复紧 |
| 材质 | 304 / 316L 不锈钢 | 桨臂、横梁、弧形板与轴同材质;含氯离子介质建议 316L 并另行评估牌号 |
| 搅拌轴 | 不锈钢圆钢 | 轴径系列可参照 HG/T 3796.2《搅拌轴轴径系列》,避免异种金属接触产生电偶腐蚀 |
| 表面处理 | 机械抛光 / 镜面抛光 / 电解抛光 | 卫生级表面粗糙度可达 Ra≤0.4μm |
| 平衡试验 | 组装后做平衡校验 | 按 HG/T 3796 系列对搅拌器平衡试验的相关要求执行,控制运转振动 |
| 适用物料与限制 | 高粘度、膏状、沉淀性淤浆 | 框式剪切力低,需要液-液或气-液分散、乳化的体系建议选组合式桨型 |
选型配套,不将就
框架尺寸决定效果,拆分方案决定能不能装进去——两件事要一起定。
尺寸
桨叶直径与框架高度定制
按釜体内径、液位高度与粘度确定框架尺寸与贴壁间隙,兼顾覆盖范围与运转阻力。
方案
分件拆分方案(按人孔尺寸)
依人孔内径确定单件最大外形,把桨臂、横梁与底部弧形板拆成可送入的尺寸,附釜内组装顺序建议。
配置
刮壁板配置(PTFE / 不锈钢)
在桨臂外缘加装刮壁板,减少壁面挂料、提升传热效率;刮板材质可按介质与温度选择。
层数
横梁层数与规格定制
大直径或大扭矩工况可加大横梁规格或增设中层横梁,进一步提升框架刚性。
支撑
悬臂式 / 底轴承支撑
大直径框架与大扭矩工况建议配底轴承支撑,减小轴端摆动、延长轴封与轴承寿命。
配套
搅拌单元整套供货
框架、搅拌轴、联轴器、底轴承、减速机与机架整套匹配供货,附组装与紧固说明,现场直接安装调试。
选型提示:框式属低剪切桨型,优势在于大范围整体搅动与贴壁刮扫,不适合以液-液分散、气-液分散或乳化为主目标的工序。这类工况建议改用框式 + 涡轮(或轴流)的组合式,或直接选用涡轮式、轴流式桨型。另外,可拆式框架在装入后需按扭矩要求逐点紧固,并纳入定期复紧的维护计划。
它守护的,是最重的那一釜物料
釜越大、料越稠,框架刚性与贴壁刮扫的价值就越突出。
大直径釜体搅拌
大直径高粘度釜体,框架覆盖大、刚性强、不偏摆
聚合与缩聚后期
反应后期粘度剧增,框架仍能持续推动、传热不失速
膏状与高固含浆料
涂料、树脂、胶体类高稠体系调配与均质
温度均一要求高
贴壁刮扫提升罐壁传热膜系数,减少上下温差与局部过热
制药高粘体系
高粘物料制备与结晶,抛光面无死角、可清洁验证
食品与日化高粘物料
酱料、糖浆、膏霜类产品的调配,接触材料可满足食品级要求
标准之上,质量可溯
搅拌设备的设计、制造、检验与验收依据 HG/T 20569《机械搅拌设备》;搅拌器型式与基本参数依据 HG/T 3796.1《搅拌器型式及基本参数》;框式桨叶产品分类与主要参数参照 HG/T 3796.12《锚框式搅拌器》;搅拌轴轴径系列参照 HG/T 3796.2《搅拌轴轴径系列》;配套钢制机械搅拌容器参照 HG/T 2268《钢制机械搅拌容器技术条件》。
分件焊缝检验与组装后平衡校验,框架直径、对称度、贴壁间隙复核,连接螺栓紧固状态确认,表面粗糙度与抛光质量检查,逐件留档。
不锈钢材料质保书、焊接与检测记录、抛光粗糙度记录、产品合格证齐全;可拆式结构另附分件清单与组装说明,追溯无忧。
提供连接螺栓定期复紧、桨臂垂直度与贴壁间隙检查、平衡复核与易损件更换时机指导、抛光面维护与再抛光建议,并提示避免与碳钢件直接接触以防电偶腐蚀。
全生命周期服务承诺
框架再大,也要进得去、拆得开、换得起
提交您的釜体内径、人孔尺寸、物料粘度与液位高度,我们将在 24 小时内为您出具不锈钢框式搅拌器选型方案(含分件拆分与横梁配置建议)与初步报价。
* 页面参数为行业通用参考,实际产品以技术协议与图纸为准 · 支持非标定制


Copyright © 山东搪联化工机械有限公司 All Rights Reserved 备案号:鲁ICP备2026038820号-1